简体中文




2026-09-30
Hjem / Nyheter / Bransjenyheter / PET Flakes tørketrommel for spinning linjer: fuktighetsmål, IV-konservering og spesifikasjoner

Når en resirkulert PET-vaskelinje leverer flak med 30-40 % fuktighet inn i en fiberspinningslinje, kan egenviskositeten falle med mer enn 0,05 dL/g inne i ekstruderen før det første skrueelementet har fullført jobben. Denne feilmodusen forkorter filamentstyrken, forårsaker shingled brudd og presser en produksjonshastighet under planen. En PET-flaketørker er utstyret som lukker det gapet, men bare hvis det er spesifisert med riktig fuktighetsmål, gjennomstrømning og integreringstilnærming for den aktuelle garnkvaliteten.
Konklusjonen er enkel: hvis flakene ikke er tørre, vil ikke filamentet oppfylle sin styrkespesifikasjon. PET er en esterpolymer, og dens esterbindinger er sårbare for hydrolyse ved smeltetemperatur. Vann absorbert på flakoverflaten eller inne i polymermatrisen hydrolyserer kjedene med en hastighet som avhenger av smeltetemperatur, oppholdstid og fuktighetskonsentrasjon. I praksis betyr det at IV av smelten faller direkte med fuktighetshastigheten.
Polyolefiner som PE og PP kan ekstruderes med overflatefuktighet fordi de ikke hydrolyserer. PET kan ikke. En tørketrommel for PET-flak er derfor en prosessbehandler, ikke bare et avvanningsverktøy. Den fungerer også som den første forsvarslinjen mot stikking, agglomerering og ujevn krystallinitet i fôringssystemet.
For resirkulert PET-fiber er standard fuktighetsmål under 50 ppm ved traktinnløpet. For fin-denier-filament eller industrigarn med høy fasthet, kan målet være så lavt som 20–30 ppm.
Fuktighetsmålet er ikke et enkelt tall som deles av alle resirkulerte PET-produkter. Det avhenger av nedstrømsprosessen og kvalitetskarakteren du må produsere.
| Avslutt søknad | Fuktighetsmål (ppm) | Hvorfor det betyr noe |
|---|---|---|
| Strapping / Monofilament | 100-150 | Lavere IV-krav, mer tilgivende |
| Fiber (POY / FDY) | 40-50 | Hydrolyse begrenser IV retensjon |
| Fine Denier Filament | 20-30 | Tynt tverrsnitt, høyere overflate/volum-forhold |
| Flaske-til-flaske / ark | 30-40 | Matkontakt, både IV og farge |
Tørking er aldri en enkelt operasjon. En komplett PET-flaketørker kombinerer mekaniske og termiske stadier for å bringe materialet fra 30-40 % fuktighet ned til målspesifikasjonen.
Vasket PET-flak forlater vaskelinjen med 30-40 % fuktighet, mesteparten på overflaten. En høyhastighets sentrifugaltørker snurrer de våte flakene i en kurv med interne rotorblader, og kaster overflatevannet gjennom silnettet. Rotorhastigheter er typisk 2800-3500 rpm, og utløpsfuktigheten etter sentrifugetrinnet bør være 3-8 vekt%.
De avvannede flakene transporteres deretter gjennom en varmluftsrørledning ved 100-160°C. Hurtiggående luft striper gjenværende overflate og bundet fuktighet. Oppholdstiden er kort, vanligvis 10-15 sekunder, og derfor kalles dette stadiet flashtørking.
For visse fiberkvaliteter og for flaske-til-flaske-applikasjoner, må flakene krystalliseres før pellettørking. Krystallisering forhindrer at flakene klumper seg i tørkemiddelbeholderen og øker bulktettheten, noe som stabiliserer fôringshastigheten. En krystallisator arbeider ved 160-180°C med et roterende eller vibrert lag.
Ved den høyeste kvaliteten passerer tørkede og krystalliserte flak gjennom en tørketrommel med et duggpunkt på -40°C eller lavere. Dette stadiet bringer den endelige fuktigheten til 20-30 ppm og er obligatorisk for fin-denier filament eller flaske-til-flaske.
Før du sammenligner tørketrommelmodeller, lås tre tall: sluttpåføring, toppgjennomstrømning og flakefuktighetstilførsel.
Produksjonslinjer kjører sjelden med merkeskilthastigheten for hele skiftet. En tørketrommel som er dimensjonert på gjennomsnittlig gjennomstrømning vil bli flaskehalsen under oppramping, graderinger eller etter omstart av seksjonen. De fleste tørketrommelspesifikasjoner dimensjonerer enheten for 100-120 % av linjens maksimale kontinuerlige kapasitet.
Vaskelinjen bestemmer hvor mye fuktighet tørketrommelen må fjerne. Hvis sentrifugalutløpet er 5 % i stedet for 8 %, synker den termiske belastningen på varmlufttrinnet betydelig. Kostnaden for tørketrommelens varmekapasitet er direkte proporsjonal med dette tallet.
Varmluftstørkere som opererer ved 100-160°C bruker strøm eller damp avhengig av varmekilden. Kunder med en sløyfe med dampkondensat kan redusere driftskostnadene; kunder på strøm bør verifisere installert kW og den spesifikke energien per kg. Temperaturområdet må også være tilstrekkelig for krystallisering hvis du planlegger å legge til det trinnet senere.
På utstyrsnivå, a tørketrommel for sentrifugering eller en frittstående PET-flaketørkemodul må matche ledningens målesystem for å forhindre at flakene danner bro i beholderen.
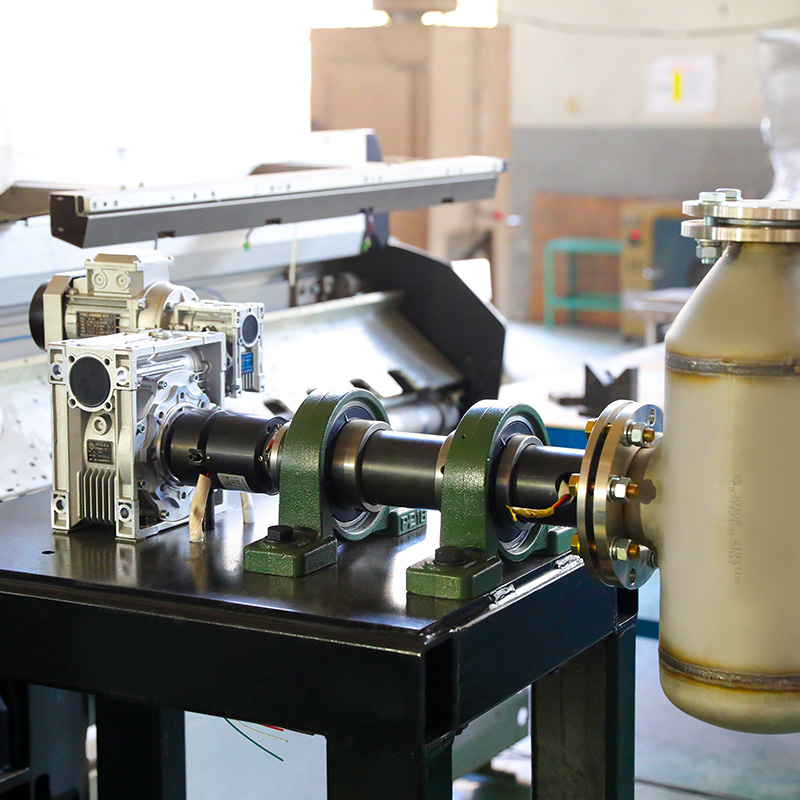 SZG-A Vacuum Rotary Drum Dryer for Chemical Fiber Chips Denne batchtørkeren forbehandler polymerflis før smeltespinning, ved å bruke vakuum og varme for å fjerne fuktighet og forhindre IV-tap. Den passer til konteksten for å sikre at tørt materiale når doseringsbeholderen. Se produkt →
Symptomene vises enten som kvalitetsfeil eller stigende energiregninger. Begge peker tilbake til én grunnårsak: tørketrommelen fungerer ikke ved spesifisert duggpunkt, oppholdstid eller temperatur.
Høy restfuktighet kombinert med utilstrekkelig hastighet i rørledningen kan gjøre at flak fester seg til rørveggen. Resultatet er forkulling og ujevn fôring. En godt designet tørkesløyfe inkluderer en høyhastighetsbærer og et grovfilter før syklonen.
Dette er ofte et duggpunktproblem. Hvis tørketrommelen ikke regenereres på riktig måte, går duggpunktet oppover og absorpsjonskapasiteten faller. Kontroller duggpunktsensoren og inspiser tørkemiddelladingen hver sesong.
Hvis smelten IV faller mens tørketrommelen jobber, kontroller oppholdstiden i ekstruderen og bekrefter at tørketrommelen virkelig leverer den påståtte fuktigheten. Noen ganger passerer flakene gjennom et kaldt sted i tørketrommelen og kommer ut med mer fuktighet enn sonden viser.
Tørkedelen kan forbruke 15-20 % av ledningens totale energi. Isolering av varmluftsrørledningen, optimalisering av sentrifugalrotorhastigheten og reduksjon av transportert luftvolumet er de raskeste løsningene. En større tørketrommel enn nødvendig er den største årsaken til bortkastet energi.
Be om et spesifikasjonsark for fukt inn/fukt ut, ikke bare en gjennomstrømningstall. Gode leverandører tilbyr en duggpunktavlesning på tørkemiddelenheten og gir en testkjøring på dine faktiske flaker før forsendelse.
Krafttallet er det første stedet man leter etter skjulte driftskostnader. Tørkeutstyret ditt må også være kompatibelt med din eksisterende resirkuleringslinje. Hvis du kjøper en POY spinning produksjonslinje , må tørketrommelen levere jevn fuktighet ved linjens doseringsbeholder. Det samme prinsippet gjelder for en FDY-linje, hvor fuktmålet er tettere fordi filamentet er trukket.
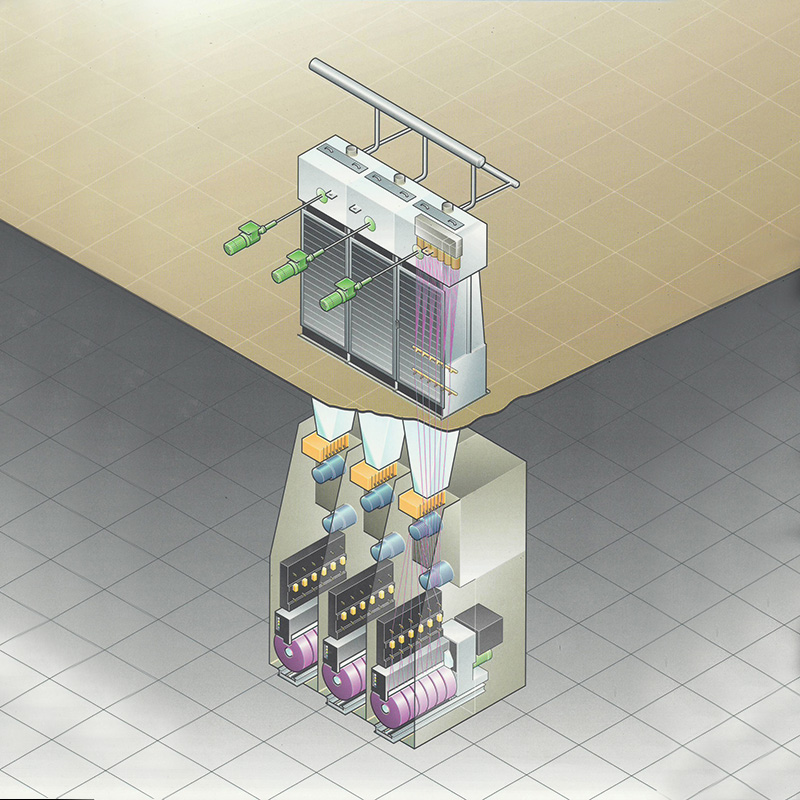
 Komplett POY spinning produksjonslinje for PET, PA, PP Denne nøkkelferdige POY-linjen håndterer råvarebehandling gjennom spoler, med fleksibilitet for flere polymerer. Den kobles sammen med tørkeutstyr for å tilføre konsekvent fuktighetskontrollert flak til spinnemaskinen. Se produkt →
En tørketrommel for PET-flak går ikke isolert. Det er en del av en sekvens: tørking, krystallisering, ekstrudering, filtrering og spinning. Tørketrommelens trakt må være dimensjonert for å holde nok tørkede flak for en jevn tilførsel, og doseringsanordningen må justere flakstrømmen ettersom ekstruderhastigheten endres.
Forståelse hvordan en spinnende produksjonslinje fungerer hjelper operatøren med å koordinere tørketrommelen med nedstrømsprosessen. Hvis tørketrommelen er underdimensjonert, vil ekstruderen gå uten materiale i korte intervaller, noe som får smeltetemperaturen til å svinge og garndenier til å vandre.
For en FDY-konfigurasjon trenger flakmatingen samme stabilitet. Pare tørketrommelen med en FDY spinning produksjonslinje er bare levedyktig når tørketrommelen kan holde fuktighetsspesifikasjonen under endringer i linjehastigheten.
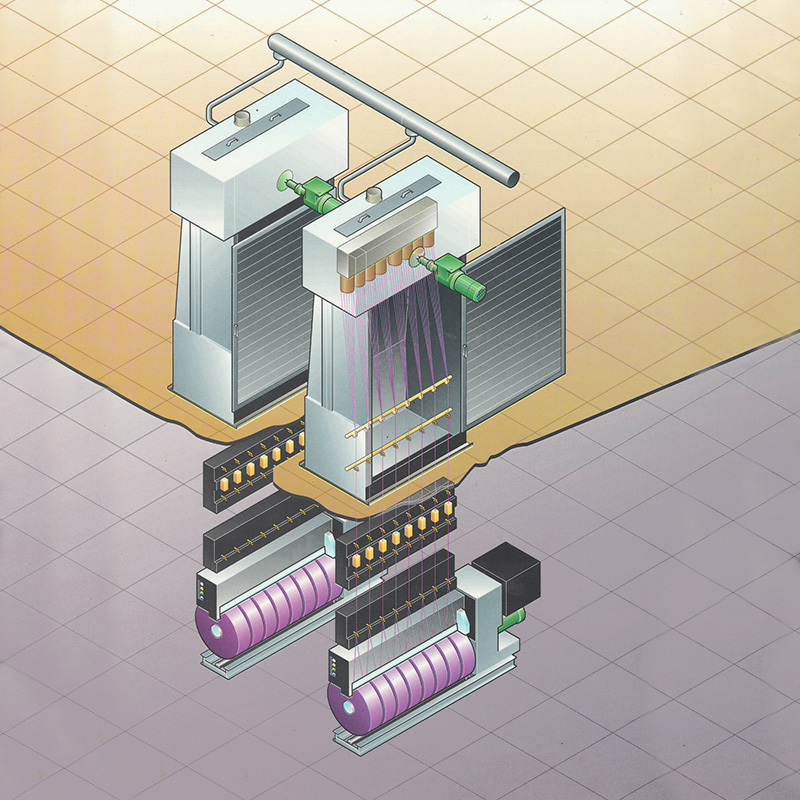
 FDY spinning produksjonslinje for PET, PA, PP og andre Denne FDY-linjen er designet for høyytelses filament, integrert med tørkesystemer for å opprettholde fuktighetsspesifikasjoner under hastighetsendringer. Den støtter øyeblikkelig produksjon og tekniske tekstilapplikasjoner. Se produkt →
Det er enkelt å behandle en PET-flaketørker som et sekundært transportbåndtilbehør. Det er det ikke. Det er porten som åpner eller lukker IV-retensjonen til en resirkulert PET-fiberlinje. Start fra slutten av påføringen, lås maksimal gjennomstrømning, definer fuktighetstilførselen fra vaskelinjen, og sammenlign tørkerleverandørene først. Resultatet vil være en tørketrommel som beskytter kvaliteten på hver filament du spinner.




ADRESSE: No.1298, Zhouan Road, Economic and Technological Development District, Jiaxing City, Zhejiang-provinsen
TELEFON: +86 19057031687
TLF: 86-0573-83777752
E-POST: [email protected]
Jiaxing Shengbang Mechanical Equipment Co., Ltd. Alle rettigheter forbeholdt. Produsenter av nøkkelkomponenter for spinnmaskiner