简体中文




2026-09-30
Hjem / Nyheter / Bransjenyheter / Spinnende produksjonslinjeguide: typer, kjernekomponenter og utvalgstips

Et anlegg som kjører 20 spoler ønsker å legge til en FDY-linje. Investeringsbeslutningen kommer ned til mer enn den noterte prisen. Det avhenger av spinnedysekvalitet, varm godet temperaturkontroll, vinderpålitelighet og leverandørens evne til å støtte linjen etter installasjon. Denne guiden går gjennom valgene bak en spinnende produksjonslinje, slik at du kan sammenligne tilbud med filamentet du faktisk trenger å produsere.
Før du går inn på komponenter og konfigurasjoner, hjelper det å se på det bredere rollen til spinningproduksjonslinjen i fiberproduksjon . Bransjen har gått fra å levere individuelle maskiner til å overlevere komplette, integrerte systemer. Det skiftet øker ytelsesinnsatsen for hver kjøper.
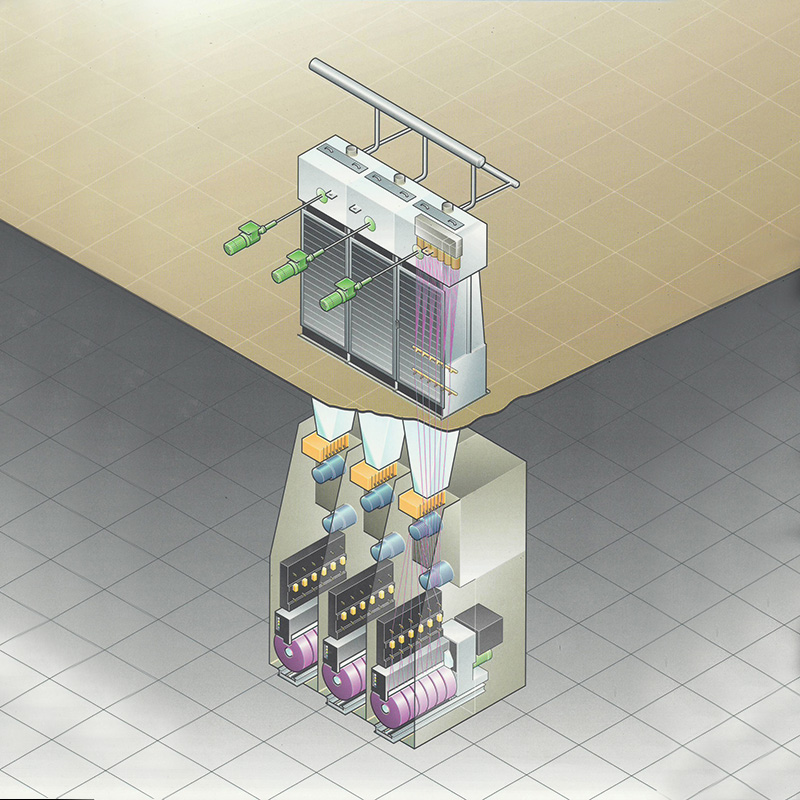
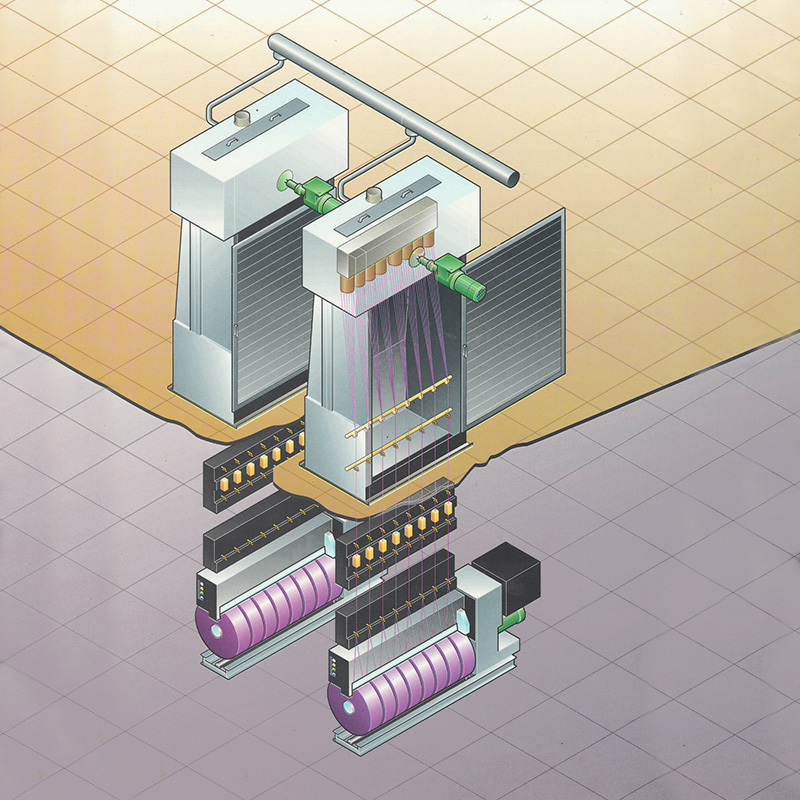
En spinnende produksjonslinje er en synkronisert kjede av utstyr som konverterer polymerflis eller smelte til kontinuerlig filament. Prosessen starter med ekstrudering og filtrering, beveger seg gjennom spinneenheten og spinnedysen, slukker filamentene, påfører spinnefinish, trekker garnet med godetvalser, passerer gjennom sammenflettede dyser og ender ved en automatisk oppruller som leverer pakker til nedstrømsprosessen.
Hver komponent har sin egen vedlikeholdsrytme. Spinndyser krever planlagt rengjøring, godet temperaturinnstillinger trenger periodisk verifisering, og opprullingsgafler, garnføringsplater og strekkblokker slites med hver syklus. Kjøpere som tar disse forbruks- og servicekravene inn i sammenligningen får et mer realistisk totalkostnadsbilde.
Kjemiske fiberspinningslinjer faller inn i fire hovedkonfigurasjoner: delvis orientert garn (POY), fullt trukket garn (FDY), høyt orientert garn (HOY) og industrigarn.
POY linjer er de vanligste for polyester og nylon tekstilgarn. De løper i høy hastighet mens de lar det delvis orienterte garnet være klart for nedstrøms teksturering. En typisk POY-linje opererer i området 2.800–3.300 m/min og produserer 50–300 denier-pakker som teksturiserere konverterer til trekk-teksturert garn.
 Delvis orientert garn (POY) spinnelinje for polyester, nylon og mer Denne POY-produksjonslinjen dekker hele prosessen fra flis til garn, inkludert ekstrudere, opprullere og målepumper. Den tilbyr fleksibilitet for bytte av råvarer og kapasitetsutvidelse, noe som gjør den egnet for veving av klær og hjemmetekstiler. Se produkt →
FDY-linjer trekker garnet fullt ut på produksjonslinjen, og produserer et fullt orientert filament som går direkte til veving eller strikking. FDY-linjer kjører med 3 000–4 000 m/min og brukes til mikrofiber, høykvalitets klær og hjemmetekstiler der dimensjonsstabilitet og lav forlengelse betyr noe.
 Fulltegnet garn (FDY) spinnelinje for PET, PA, PP og andre polymerer Konstruert for høyytelses filament, integrerer denne FDY-linjen masterbatch eller lavviskositetssmelte og muliggjør øyeblikkelig produksjon. Den er ideell for tekniske tekstiler og funksjonelle fibre som krever dimensjonsstabilitet. Se produkt →
HOY-linjer opererer med enda høyere hastigheter med høy opptaksrate og kortere nedstrøms bane. De passer til høyhastighetsspinning av fin denier og vises sjeldnere i moderne planter enn POY eller FDY.
Industrielle garnlinjer er designet for høyfasthet, lavt krympende filament brukt i tau, bånd, dekksnor, sytråd og belagte stoffer. Denier-områder strekker seg fra 500 d til over 3000 d. Produksjonshastigheten er lavere fordi opprettholdelse av bruddstyrke og forlengelseskonsistens er viktigere enn rå gjennomstrømning.
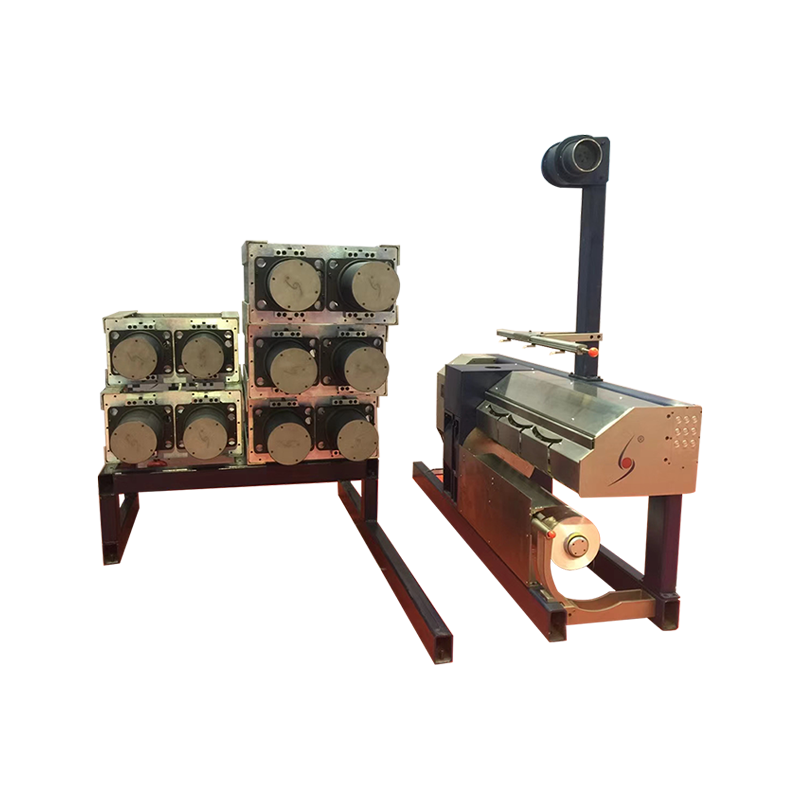 Industriell spinning produksjonslinje for høyfast filamentgarn Designet for garn med høy styrke og lav krymping som brukes i tau, dekksnor og belagte stoffer, støtter denne linjen denier-områder fra 500 til 3000 . Den legger vekt på bruddstyrke og forlengelseskonsistens fremfor rå gjennomstrømning. Se produkt →
| Funksjon | POY Line | FDY Line | HOY Line | Industrielt garn |
|---|---|---|---|---|
| Primær polymer | PET, PA, PP | PET, PA, PP | PET, PA | PET, PA, PP |
| Opptakshastighet | 2 800–3 300 m/min | 3 000–4 000 m/min | 4.500–6.000 m/min | 500–2.500 m/min |
| Filamentstatus | Delvis orientert | Fullt tegnet | Høyt orientert | Høy utholdenhet |
| Typisk fornekter | 50–300 d | 30–300 d | 50–300 d | 500–3000 d |
| Nedstrøms bruk | Teksturering | Veving, strikking | Teksturering, weaving | Tau, snor, bånd |
Råvaren former linjen sterkt. PET, PA og PP har hver forskjellig smelteviskositet, trekkoppførsel og bråkjølingskrav. En linje konstruert for PET kan behandle PA, men ikke med samme gjennomstrømning eller kvalitet. Når en leverandør sier at en linje kjører PET, PA, PP eller annet råmateriale, klargjør forventet overgangstid og kvalitetstap under overgangen. Det svaret er ofte den mest nyttige delen av en evaluering.
Etter å ha begrenset linjetypen, går evalueringen til utstyrskonfigurasjonen og fabrikkens evne til å støtte den. Her er en praktisk gjennomgang.
Temperaturkontrolltoleranse er et praktisk eksempel. En varm godet som driver 2 °C ved innstillingspunktet kan produsere målbar denier og fasthetsvariasjon over glødetråden, spesielt på FDY og industrielle linjer. En leverandør som bruker kalibrert instrumentering og holder matchende reservedeler for hver varm godet reduserer denne risikoen. Det samme gjelder for viklemaskinen: en girgaffel som ikke kan holde pakkebytte i løpet av noen tideler av et millisekund, skaper ødelagte ender og pakker av dårlig kvalitet. Dette er grunnen til at mange produsenter holder programmer for oppgradering av utstyr i sitt årlige budsjett.
Kvaliteten på en spinnende produksjonslinje avhenger av noen få komponenter mer enn andre. Disse fortjener nøye inspeksjon under igangkjøring og etter hver overhaling.
| Komponent | Hva du skal bekrefte | Påvirkning hvis ute av toleranse |
|---|---|---|
| Spinnedyse tallerken | Hulldiameter, hullantall, mønster, overflatefinish | Denier-variasjon, ødelagte filamenter, hyppig rengjøring |
| Hot godet | Ensartet overflatetemperatur, dynamisk balanse, overflatebelegg | Ujevn trekking, garnbrudd, varmestriper |
| Skillevalse | Overflatejevnhet, lagerspill, konsentrisitet | Svingninger i garnspenning, overflatedefekter |
| Vikler spennblokk | Strekkkraft, slitasjemønster, styreflate | Pakketetthetsvariasjon, formasjonsdefekter |
| Skift gaffel | Gaffelsymmetri, slitasje på styreflater, fjærkraft | Omkoblingsfeil, brutte ender ved doff |
For roterende komponenter som den varme godet og opprulleren er dynamisk balansering like viktig som overflatekvalitet. En ubalansert godet introduserer vibrasjoner som overføres til filamentene og maskinrammen, noe som fører til lagerslitasje og inkonsekvent garn. En produsent med eget dynamisk balanseringsutstyr kan sertifisere hele den roterende enheten, ikke bare én del.
Driftskostnadene for en spinnende produksjonslinje er drevet av vedlikeholdsbehov, energiforbruk og hvor lenge linjen kan kjøre mellom serviceintervaller. Eldre linjer har ofte en lavere startpris, men høyere termisk tap, hyppigere lagerskift og lengre nedetider for spinndyssrengjøring. Nyere linjer med forbedret kjøledesign og bedre isolasjon reduserer energi per kilogram, men introduserer også komponenter som krever leverandører med rask levering av deler.
En praktisk tilnærming er å bygge vedlikeholdsplanen inn i kjøpet fra dag én. Be om et anbefalt reservedelssett, en tidsplan for utskifting av varme godet-lager og forventet levetid for opprullingsføringer. Sammenlign deretter disse tallene med dine nåværende vedlikeholdskostnader per tonn. Hvis en ny linje kutter energien med 15 % og vedlikeholdet med 20 % per tonn, kan tilbakebetalingstiden bli kortere enn en større initial prisforskjell tilsier.
Oppgraderingsmuligheter er en annen dimensjon. Når garnspesifikasjonene endres, kan en modulær linje oppdateres med en ny spinnpakke, et annet kjølekammer eller en ny oppruller. Denne fleksibiliteten forlenger levetiden til investeringen. For eiere av eksisterende utstyr er oppgradering av nåværende maskiner ofte raskere enn å sette i gang en ny linje fra bunnen av, fordi fundamenter, verktøy og operatøropplæring allerede er på plass.
Hvert spinnende produksjonslinjetilbud bør veies opp mot fire svar. Hvilken filament produserer den med den nødvendige hastigheten? Hva koster det å kjøre per tonn? Hvor lang tid tar det å nå stabil produksjon? Hva skjer når en nøkkelkomponent svikter? Det første svaret bestemmer produkttilpasning, det andre bestemmer margin, det tredje bestemmer kontantstrøm, og det fjerde bestemmer risiko.
Pilottesting på en fleksibel spinnelinje kan løse mange av disse spørsmålene før en full investering. En pilotlinje lar deg prøve et nytt garn, verifisere polymeren og evaluere spinnpakken før du forplikter deg til en komplett produksjonslinje. Dette er en av de mest praktiske måtene å redusere risikoen ved kjøp av kapitalutstyr.
For team som administrerer eksisterende flåter, er det viktig å velge en leverandør med både komponentproduksjon og servicekapasitet. Kombinasjonen av CNC-bearbeiding for presisjonsdeler, dynamisk balansering for roterende komponenter, og et reparasjonsverksted som kan gjenoppbygge varme godetter og spoler, gjør et utskiftningsbehov til en kort, planlagt nedetid i stedet for en uplanlagt nedleggelse.




ADRESSE: No.1298, Zhouan Road, Economic and Technological Development District, Jiaxing City, Zhejiang-provinsen
TELEFON: +86 19057031687
TLF: 86-0573-83777752
E-POST: [email protected]
Jiaxing Shengbang Mechanical Equipment Co., Ltd. Alle rettigheter forbeholdt. Produsenter av nøkkelkomponenter for spinnmaskiner